


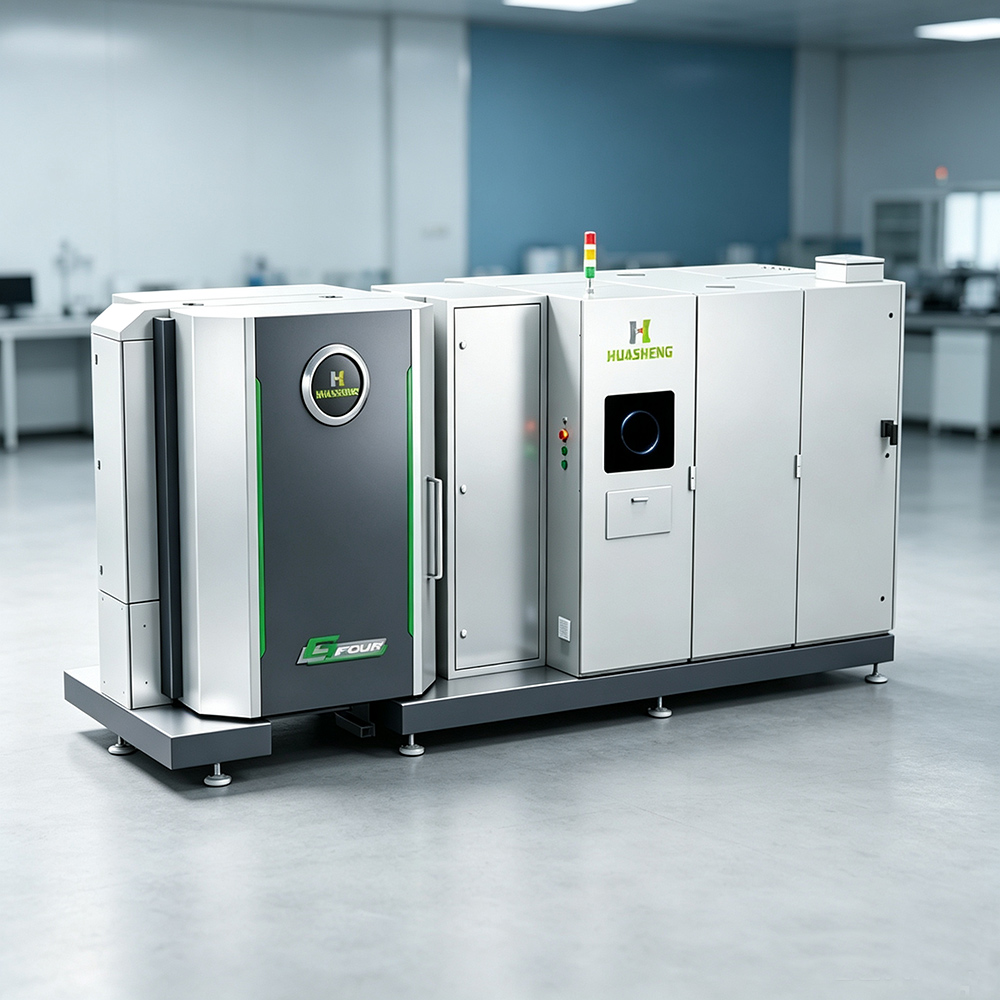
GFOUR - 塗層設備

15 +
工作年限

700 +
全球安裝

原廠設備製造商
可用的解決方案

30 +
國家和地區
光滑表面
表面光滑度高,無液滴,摩擦係數極低,表面品質幾乎無缺陷。
強耐磨性
兼具高硬度、高密度和強塗層-基材附著力,具有優異的耐磨性,顯著提高了切削刀具和模具的使用壽命。
低應力塗層
應力低;此塗層具有很高的耐磨性,同時韌性極高,能夠保持切割刃的完整性,而不會出現塗層開裂或剝落。
靈活的電離控制
可調節的電離速率,使得塗層性能能夠靈活匹配。此工藝靈活,塗層厚度可厚可薄。
- 0.5~30μm
- 最大速度 3μm/h
- 光滑塗層無液滴

- 高黏附性力量
- 高硬度和高密度
- 低壓力
技術特性展示:
塗層特性:在保持表面光滑的同時,晶體結構可以自由調節,從而實現塗層密度和硬度的靈活匹配。
此塗層在保持高硬度和高密度的同時,具有低應力特性,有助於保護切割刃的完整性,防止塗層開裂或剝落。

型號 | GFOUR |
| 塗層技術 | 第四代混合塗層技術 |
| 蝕刻 | 濕式側向蝕刻 |
| 尺寸(毫米) | 長4850*寬1600*高2400 |
腔室容積(m³) | 0.76 |
有效塗層面積(mm) | F500*400 |
最高工作溫度(℃) | 650 |
容量(樹木) | 7 |
| 插入載重(APMT1135) | 8400件 |
| 圓形刀具負載(D4*50L) | 2520件 |
| 最大載重(公斤) | 300 |
| 主軸直徑(毫米) | F130 |
| 處理時間(小時) | 金:6~8 |
GFOUR HiPIMS塗層清單
| 姓名 | 成分 | 顏色 | 厚度/微米 | 硬度/GPa | 殘餘應力/GPa | 應用 |
|---|---|---|---|---|---|---|
| U1 | 基於AlTiN的 | 深灰色 | 0.5-6 | 38±2 | -3.0±1 | 磨削加工/光滑表面處理 |
| U3 | 基於AlTiN的 | 深灰色 | 9.0±20% | 38±2 | -3.0±1 | 重型機械加工 |
| S2 | AlTiSiN | 青銅 | 1-3 | 40±2 | -4.0±1 | 精加工(通用)/高硬度銑削/不銹鋼車削/攻絲 |
| HSN3 | AlTiSiN | 深洋紅色 | 3.0±15% | 40±2 | -4.0±1 | 高硬度銑削/不銹鋼車削 |
| HTB | TiB2 | 銀 | 1.5±10% | 35±2 | -3.5±1 | 鈦合金的一般加工 |
| R2 | ALCrN | 深灰色 | 3±15% | 35±2 | -4.5±1 | 絲錐、沖模、鋼零件銑削/鑽孔 |
| T1 | 相信 | 金子 | 4.5±20% | 32±2 | -3.0±1 | 一般 |
| T5 | TiCN | 青銅 | 3±15% | 32±2 | -4.0±1 | 沖壓、注塑及切削刀具應用 |
GFOUR HiPIMS塗層設備應用案例
GFOUR U系列在磨粉中的應用

工具數據:
• APMT1135PDER,D17
工件:
• Cr12MoV(~48HRC)
(JIS SKD11、AISI D2、DIN 1.2601)
測試條件: 端面銑削
• 切割速度:Vc = 117公尺/分鐘
• 進給速度:Fz = 0.23mm/z
• 切割深度:ap = 0.1mm
• 冷卻寬度:ae = 12.75mm
• 冷卻方式:空氣冷卻
測試結果:
• 與競爭對手相比,GFOUR-U2 塗層的切割壽命提高了 70%¹。
資料來源: 華昇切割中心

GFOUR U系列在重型銑削的應用

工具日期:
LNCX1906-CR3.5
LNCQ190906-CR5
工件材料:
• C45
測試條件:
• 港口機械用外齒輪銑削
• 切割速度:Vc = 120公尺/分鐘
• 進給速度:Fn = 90mm/r
• 冷卻方式:空氣冷卻
測試結果:
該工具磨損程度正常。
刀具壽命比LM塗層提高了60%。
資料來源:
最終客戶

GFOUR S系列產品在小直徑刀具的應用

工具類型:
• D1R0.5
工件:
• SKD11 (60HRC)
測試條件:端面銑削
• 切割速度 Vc = 56.52 公尺/分鐘
• 進給速度 Fz = 0.022mm/z
• 切削深度 Ap = 0.02 毫米
• 切削寬度 Ae = 0.025mm
• 冷卻方式:空氣冷卻
測試結果:
工具更換標準: 側面磨損超過 30 μm
與競爭對手BDR相比,GFOUR-S2塗層使刀具壽命延長了33%,且磨損值更小。
資料來源: 終端客戶

GFOUR U系列在重型銑削的應用
GFour塗層具有低應力、光滑表面以及可調節的硬度和韌性,有效解決了絲錐耐磨性和排屑性能差的痛點。