


超厚、高韌性U2塗層,適用於重載應用
在民用航空、能源設備和重型車輛等重型加工領域,刀具失效一直是限制生產效率的主要瓶頸。在重切削載重下,切削力可達標準加工的3~5倍,切削區溫度可飆升至800~1200℃。加之磨粒磨損和黏著磨損,傳統刀具塗層往往在短時間內出現崩刃和剝落現象。這不僅增加了刀具更換成本,還可能導致高價值工件報廢。
隨著技術累積的深入, 金屬表面工程 並由自主研發的真空鍍膜設備和PVD技術支持, 華昇奈米科技 推出U2重型加工塗層。該方案實現了雙重突破:穩定的 6μm超厚塗層結合 增強韌性為高階工具塗層提供新的性能標準。

1. 極端工況:重型加工的“三大高峰”
重型機械加工遠不止是「高強度切削」——其工作條件對塗層提出了極端的要求。
- 高負荷衝擊:在加工大型零件(例如風力渦輪機法蘭座或核子壓力容器)時,刀具必須能夠承受循環衝擊負荷。傳統的塗層由於韌性不足而容易開裂。
- 高溫氧化:加工 Inconel 718 或鈦合金等材料時,溫度可能會超過 1000℃。
- 複雜的磨損機制:鑄鐵中的石墨顆粒會加劇磨損,而不銹鋼加工過程中的黏附作用會加速塗層剝落。
這些 「三大高要求」——高負載、高溫和高磨損——使得重載加工塗層成為一項技術前沿。在業界。
2. 重型機械加工塗層的五項核心要求
根據操作條件,有效的塗層必須具備以下特性:
- 超厚層,可承受長期磨損
- 高硬度和耐磨性
- 具有很強的抗衝擊性,兼具硬度與韌性
- 高塗層-基材黏合強度,避免熱剝離
- 低殘餘應力可防止運作過程中出現裂紋
儘管這些要求常常相互矛盾──例如, 較厚的塗層通常會帶來更高的內應力,而較高的硬度往往會犧牲韌性。—華昇奈米技術透過創新的PVD工程技術,在U2塗層中實現了功能平衡。

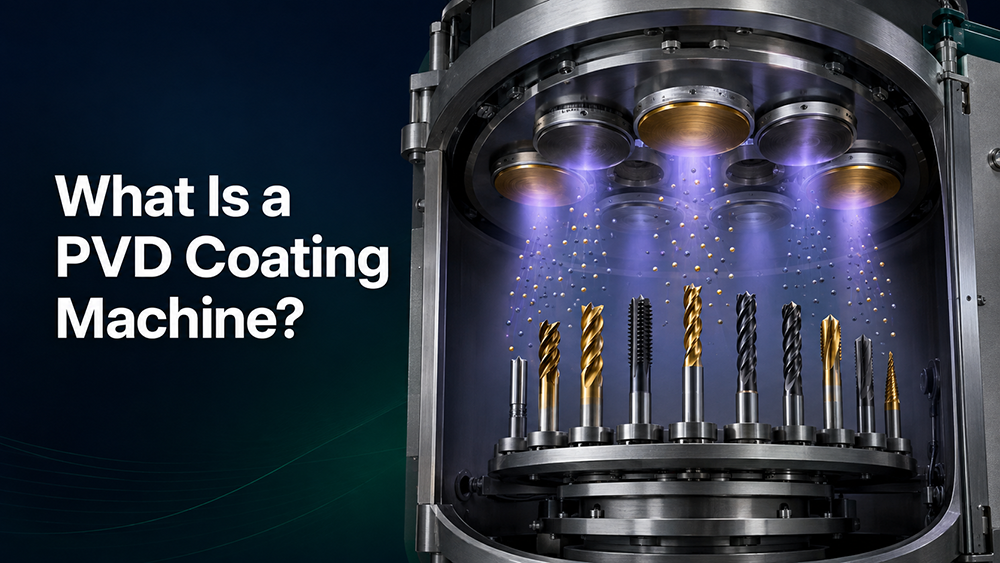
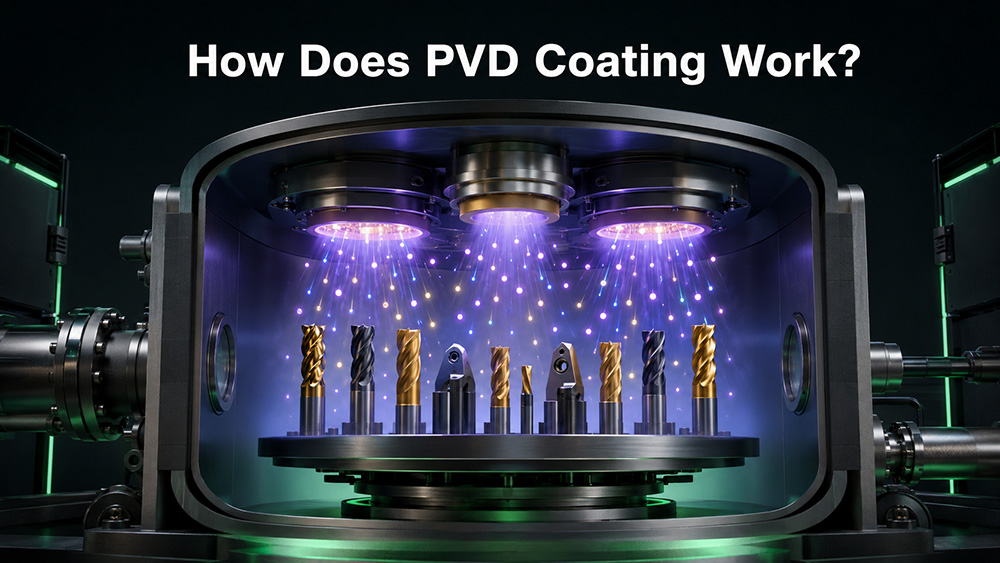
透過在真空鍍膜過程中精確控制離子能量、沉積溫度和靶材成分,U2 鍍膜形成 奈米多層結構從而在保持韌性的同時實現高硬度。
3. U2-採用先進PVD技術的重型解決方案
作為金屬表面塗層技術和真空塗層設備製造領域的關鍵創新者,華昇奈米技術為U2的突破奠定了技術基礎。

使用 多靶點同步沉積系統U2 實現了穩定 6μm塗層厚度顯著高於業界標準的 3–4μm 範圍。透過梯度材料結構,殘餘應力得到有效控制。 ≤5 GPa解決了超厚塗層容易開裂或分層的長期難題。
U2 在保持高硬度的同時,也增強了塗層的韌性,並確保了優異的黏合強度——使其非常適合重型應用中的極端載荷情況。
4. 未來方向:邁向更綠色、更智慧的塗層技術
隨著製造業朝向效率和永續性方向發展,重型機械加工塗層的發展路徑也越來越清晰。
華昇奈米技術已開始朝著以下方向發展:
- 節能塗層系統
- 環保生產策略
- 人工智慧輔助智慧真空鍍膜控制
未來 真空鍍膜機 將整合即時人工智慧監控——自動調整目標產量、溫度和氣體比例,以確保批次間製程的一致性和穩定性。

結論
從解決重型加工的核心挑戰到實現超厚堅韌 PVD 塗層的突破,華昇奈米技術 U2 塗層不僅展現了材料創新,還展現了塗層系統設計和真空沉積控制的深度融合。
隨著智慧化、環保生產技術的不斷應用,華昇奈米科技將持續致力於… 先進的塗層解決方案 支持中國高端製造業的發展—為全球工具塗層和金屬表面工程的進步做出貢獻。
