


HLM300 電弧加工製程:適用於銑削、鑽孔和車削的 TiAlN 全能型加工中心
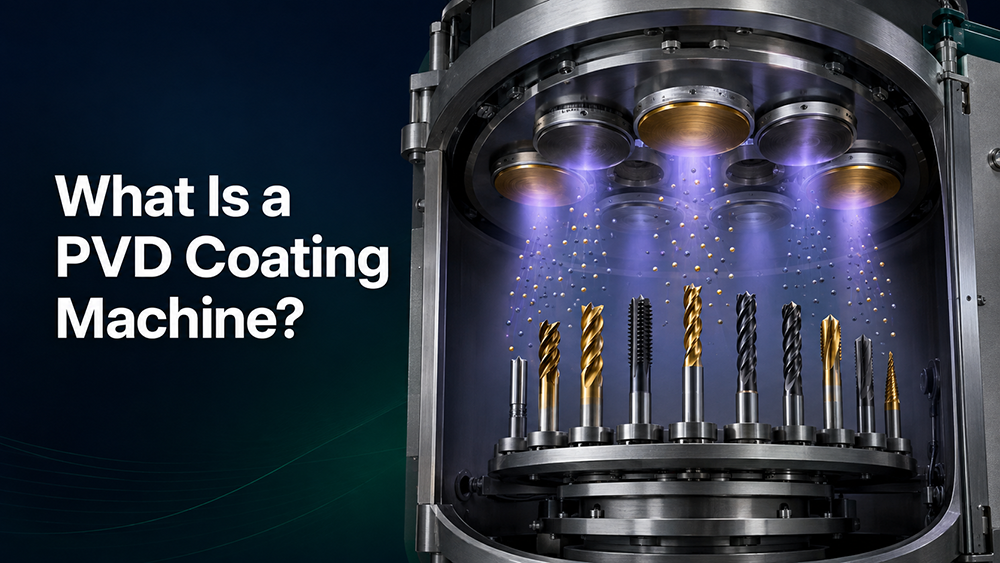
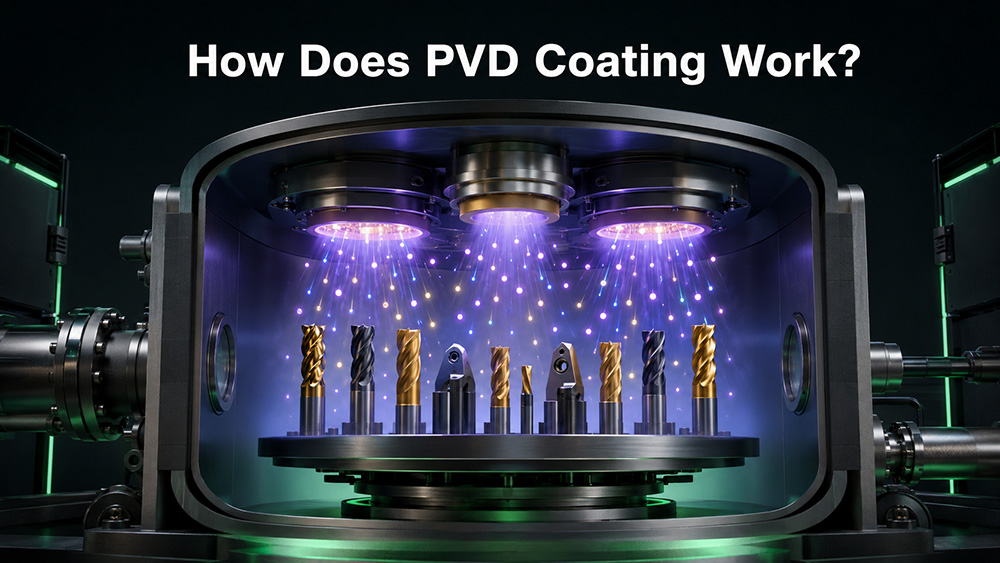
隨著製造業追求更高的效率、更低的能耗和更強的可靠性,塗層必須在高溫、重衝擊和長時間切割循環下保持穩定。我們的塗裝採用電弧沉積製程製造。 HLM300流程 TiAlN已與國際領先解決方案進行基準比較,以在嚴苛的操作中提供更高的製程可靠性和更長的刀具壽命—銑削、鑽孔和車削相似。
定位與目標
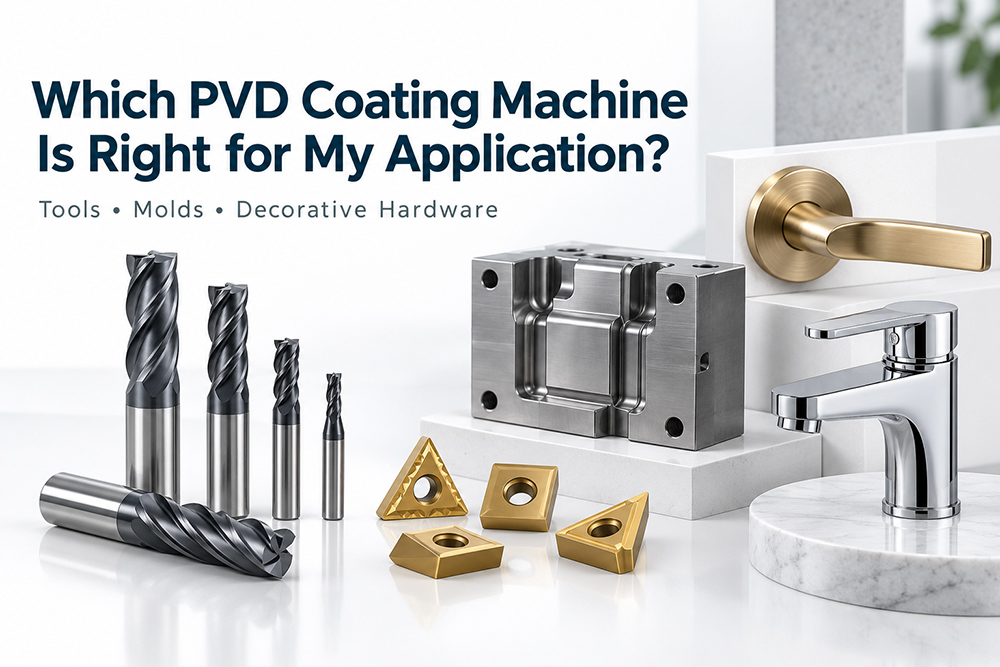
廣泛的營運覆蓋範圍:專為銑削、鑽孔和車削中的立銑刀、可轉位刀片和整體刀具而設計。
材料的多功能性對鋼材、不銹鋼、鑄鐵和高溫合金具有穩定的性能;適用於濕式和乾式加工。
過程可靠性:在高進給速度和斷續切割條件下,仍能保持薄膜與基材的牢固黏合與穩定的性能。


三大核心性能支柱(與同類行業領先技術相比)
抗坑磨蝕性
透過優化陰極電弧斑點和等離子體密度,HLM300 提高了切削刃熱區的擴散/化學磨損抗性,有效延緩了凹坑的形成和後期失效。
耐高溫氧化性
TiAlN 在高溫下形成穩定的保護表面層;HLM300 的熱/偏壓離子轟擊窗口進一步增強了層密度和連續性,適用於高速乾式加工。
乾濕穩定性
HLM300 透過減少液滴和表面微缺陷,無論有無冷卻液,都能實現更平穩的切割和散熱,從而支持穩定的切屑流動。
典型應用案例
銑削:適用於中高強度鋼和不銹鋼的側面/槽/口袋加工,兼顧抗黏附性和邊緣韌性。
鑽孔:不銹鋼和耐熱合金的通孔和盲孔,強調抗氧化性和排屑性能。
轉彎:碳鋼、低合金鋼和鑄鐵的半精加工和精加工,重點在於抑制月牙窪磨損和提高尺寸穩定性。
流程亮點
弧源及磁導減少宏觀液滴/飛濺,形成更緻密的薄膜,並改善界面清潔度。
偏壓與溫度的協同作用:調節相形成和殘餘應力,同時確保黏合性-提高熱硬度、抗氧化性和抗裂紋擴展性。
批次間一致性:透過視窗控制靶材化學成分、電弧電流和反應氣氛,以穩定厚度和硬度。
價值概要
結合以下各方的優勢: 抗坑磨蝕性, 耐高溫氧化性, 和 雙模式(乾濕兩用)穩定性, 這 HLM300TiAlN製程具有寬廣的操作窗口和卓越的可靠性,適用於銑削、鑽孔和車削等多種加工方式。它有助於製造商平衡生產效率、成品率和成本,為各種高難度加工作業提供全面的解決方案。