


不同批次產品的塗層品質一致性如何?
塗層試驗成功只是開始。生產也要求下一批產品也符合相同的規格。 批次間塗層一致性 意味著在重複運行過程中,保持厚度、黏合性、外觀和其他相關性能在約定的限度內。
可控的製程能夠帶來可重複的結果,但並不存在適用於所有塗層和零件的統一公差。可接受的偏差取決於應用、零件幾何形狀、塗層規格和測量方法。
定義一致性的涵義
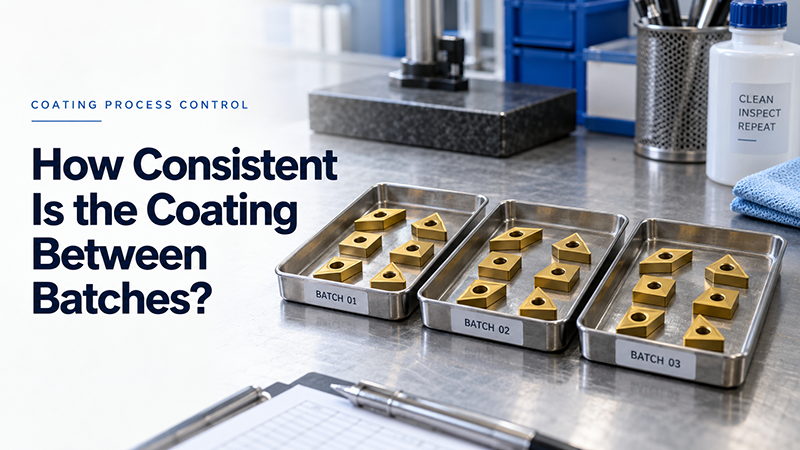
首先將兩個測量值分開。 塗層厚度均勻性 描述零件內部或同一批次內不同位置的差異。批次重複性描述不同塗裝批次之間的差異。穩定的批次平均值仍然可能掩蓋單個零件上的薄弱區域。
圍繞產品功能設定驗收標準。切削刀具可能需要在特定位置進行厚度和附著力檢查。滑動部件可能還需要進行粗糙度和摩擦力測試。裝飾產品需要進行受控的顏色和光澤評估。
例如,圖面上可能指定某些點的厚度為 3.0 ± 0.3 µm。這只是一個示例性要求,並非通用的 PVD 製程公差或華昇的性能保證。
保持準備和裝載過程可重複
零件進入腔室前就可能出現偏差。油漬殘留、拋光劑、氧化層以及表面光潔度的差異都會影響附著力和外觀。請記錄基材等級、製備方法、清洗順序和操作條件。
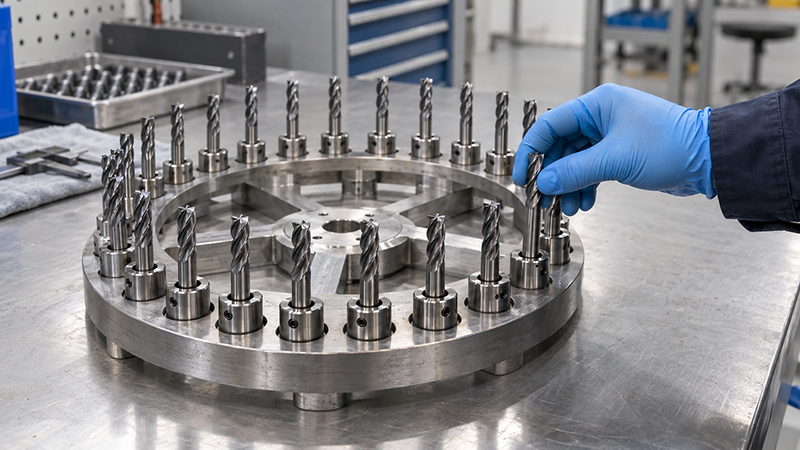
裝載同樣需要重視。 PVD沉積具有很強的方向性,因此塗層源的暴露時間和工件旋轉都會影響塗層覆蓋率。在比較不同批次時,應使用規範的夾具、間距和方向。
在已驗證的夾具配置中添加更多零件可能會改變陰影和加熱條件。零件尺寸、數量或位置發生重大變化後,應重新檢查已針對一種夾具配置驗證過的配方。
控製配方和設備狀態
一個 PVD塗層機 應評估其維持和記錄製程所需條件的能力。檢查溫度、氣體流量、工作壓力、光源功率、基板偏壓和沈積時間。
儲存的配方可以減少手動輸入錯誤,但無法彌補所有物理變化。靶材腐蝕、腔室沉積物、觸點磨損和真空洩漏都可能導致偏差。 PECVD DLC塗層設備前體輸送和血漿條件也需要關注。
明確清洗週期、目標更換標準和校準檢查方法。重大維護或製程變更後,在恢復日常生產前,需確認塗層結果。
衡量重複運行的結果
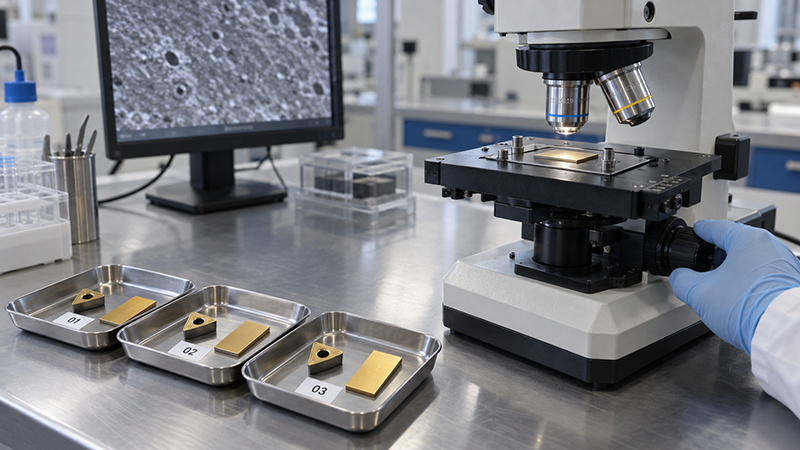
圍繞有據可查的抽樣計畫建立塗層品質控制系統。使用合適的校準方法,在相同位置測量可比較零件。參考試樣有助於追蹤腔室性能,但它們可能無法代表實際零件上的凹陷區域或關鍵邊緣。
追蹤單一讀數、批次平均值和結果分佈。逐漸的變化可以揭示零件超出規格之前正在出現的問題。當公差範圍較小時,也必須考慮測量不確定性。
選擇與塗層及其用途相符的檢測方法。這些方法可能包括厚度測量、附著力測試、表面檢查以及在特定條件下進行的硬度測試。對於裝飾性塗層,應約定顏色參考值、測量幾何形狀和色差限值。如果僅憑塗層測量無法確認其性能,則應進行應用測試。
選擇設備前請先確認一致性
要求使用具有代表性的工件和實際的加載方式進行多次試驗,並提供試驗結果。試驗前應商定抽樣位置、試驗方法及驗收標準。
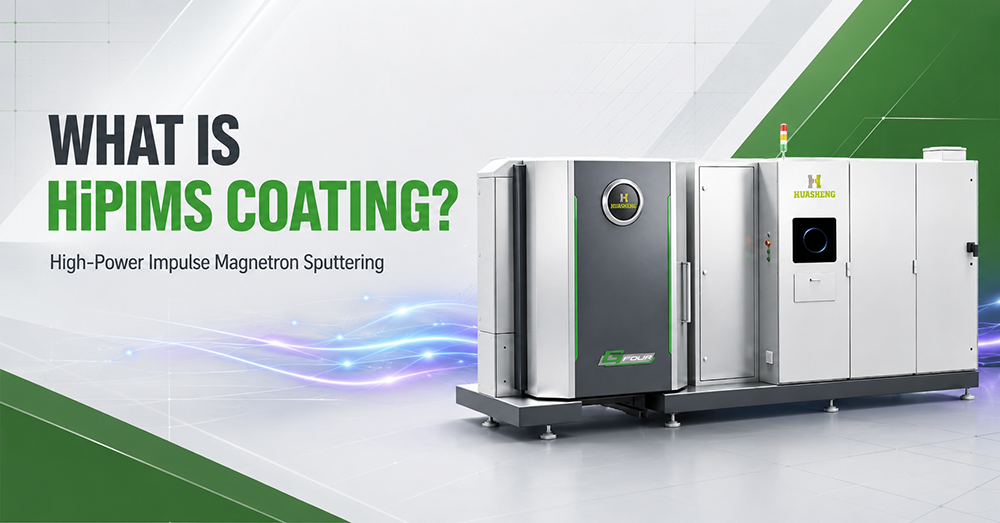
Huasheng offers GFOUR HiPIMS塗層設備 針對工業工具塗層,我們提供適用於相關工具和零件的DLC800和DLC1500 DLC塗層設備。設備選用應結合塗佈要求、零件尺寸、承載力和製程驗證。請參閱華昇的HiPIMS和PECVD DLC系列產品。
與華昇洽談工程時,請提供基材、零件圖面、批量、目標塗層和驗收標準。