


如何檢驗PVD塗層的品質?
PVD塗層外觀光滑,但使用過程中仍可能發生故障。僅憑顏色無法判斷塗層厚度、附著力、硬度或耐磨性。可靠的檢測方案應結合表面檢查、實驗室測量、功能測試和生產記錄。這才是PVD塗層品質檢測的實用答案。
正確的測試方案取決於塗層零件。 切削刀具 需要嚴格控制邊緣覆蓋率、黏合力、硬度和耐磨性。模具需要穩定的黏合力和低摩擦力。裝飾五金件更注重顏色、光澤度、耐腐蝕性和外觀缺陷。因此,驗收標準應在生產開始前確定。
1. 目視和表面檢查
檢測通常先在受控照明條件下進行,然後使用光學顯微鏡。操作人員檢查是否有針孔、液滴、凹坑、剝落、燒痕、未塗層區域、邊緣堆積、顏色差異和搬運損傷。電弧沉積塗層可能含有一些宏觀顆粒,因此可接受的顆粒含量必須符合零件的功能和表面光潔度要求。缺陷圖和參考樣品有助於提高不同批次產品間視覺判斷的一致性。
2.塗層厚度和均勻性
PVD塗層厚度通常採用熱壓試驗、X射線螢光光譜法、觸針輪廓儀或橫斷面顯微鏡進行測量。測量方法必須與塗層材料、基材、幾何形狀和預期厚度範圍相符。單次測量通常不足以全面評估塗層厚度。測量應涵蓋多個位置,包括中心、邊緣、凹陷區域以及放置在不同夾具高度的零件。測量結果應包含平均厚度、最小厚度、最大厚度、負載厚度的變化。
3. 附著力測試
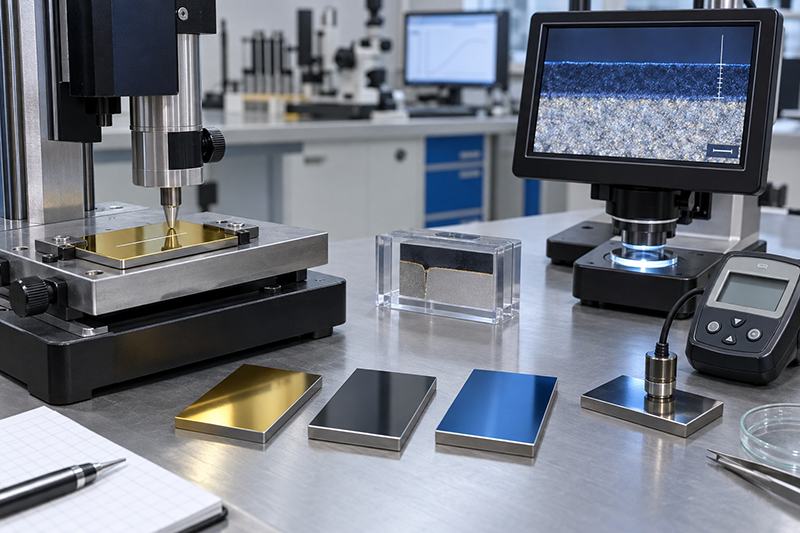
即使硬度很高,附著力差也會導致塗層過早剝落。洛氏壓痕試驗透過檢查壓痕周圍的裂縫和分層情況,可以快速檢測生產品質。漸進式刮痕試驗記錄與內聚開裂或附著失效相關的臨界載重;ISO 20502 和 ASTM C1624 是硬質陶瓷塗層刮痕試驗的常用標準。試驗負荷、觸針狀態、基材硬度和塗層厚度都必須記錄,因為它們都會影響試驗結果。
4. 硬度和表面粗糙度
塗層硬度通常以奈米壓痕或儀器化壓痕法進行評估。壓痕深度應遠小於膜厚,否則基材會影響測試結果。 ISO 14577 標準為儀器化壓痕測試提供了規格。表面粗糙度可透過輪廓儀或光學方法進行測量。粗糙度至關重要,因為液滴、生長缺陷和拋光後處理都會影響摩擦係數、切割性能、密封性能和外觀。
5. 摩擦磨損和腐蝕試驗
功能測試將實驗室數值與實際應用連結起來。銷盤式或球盤式摩擦試驗可以比較摩擦係數和磨損痕跡體積。切削刀片可能需要進行受控加工試驗,而成形刀具可以透過拉延或沖壓試驗進行檢驗。耐腐蝕性可以透過中性鹽霧試驗、濕度試驗或特定應用化學暴露試驗進行評估。必須明確試驗條件;缺少載重、轉速、對偶件、溫度或暴露時間等資訊的結果無法進行可靠的比較。
6. 組成結構和色彩
能量色散X射線光譜法可以驗證塗層的主要成分,而X射線繞射法可以辨識物相和晶體結構。掃描電子顯微鏡可以顯示橫斷面密度、層狀結構和界面缺陷。裝飾性PVD塗層也使用分光光度計進行檢測。記錄L*、a*和b*值可以獲得比單純目測更可靠的可重複色彩容差。
7. 批次一致性和流程記錄
最終檢驗應與PVD鍍膜機的製程數據相關聯。有用的記錄包括:基壓、工作壓力、基材溫度、偏壓、源電流或功率、氣體流量、沉積時間、夾具速度、清洗步驟以及靶材或陰極狀況。趨勢圖可以揭示零件偏差,從而避免其超出規格。每個批次保留的對照試樣也能為品質團隊提供穩定的破壞性測試表面。
應該包含哪些測試?
| 應用 | 優先檢查 | 主要品質風險 |
| 切削刀具 | 厚度、附著力、硬度、邊緣覆蓋率、切割試驗 | 過早磨損、崩裂、邊緣變圓 |
| 模具 | 黏附性、粗糙度、摩擦力、磨損、生產試驗 | 剝落、結痂、不穩定釋放 |
| 精密零件 | 均勻性、粗糙度、摩擦力、尺寸影響 | 公差偏移,磨損不均 |
| 裝飾部件 | 顏色、光澤、可見缺陷、附著力、腐蝕 | 色差、斑點、變色 |
華昇PVD系統檢驗計劃
新的 PVD塗層機檢驗方案應作為工藝驗收的一部分,而非在安裝後添加。華昇的GFOUR HiPIMS平台、MD系列電弧離子鍍系統、HD混合系統和DECO裝飾設備服務於不同的鍍膜目標。驗收樣品和測試方法應與預期工件、鍍膜結構、夾具佈置和生產能力相符。
一份有效的驗收記錄應包含塗層配方、基材及硬度、預處理流程、裝載方式、測量位置、測試方法、限值和結果。這為後續批次比較和製程故障排除提供了基準。
結論
PVD塗層的品質並非僅憑單一硬度值或美觀的表面就能判斷。一套完善的品質控制方案應涵蓋外觀、厚度分佈、附著力、硬度、粗糙度、成分、耐磨性和製程穩定性等多個面向。最有效的方案應既能滿足常規生產的需求,又能嚴格到足以發現偏差,並且與零件的實際使用條件直接相關。
常見問題解答
a. PVD塗層品質測試中最重要的是什麼?
沒有通用的單一測試方法。厚度和附著力是常見的切入點,但優先順序必須取決於零件的失效風險。切削刀具還需要進行磨損或加工性能驗證,而裝飾性零件則需要進行顏色和腐蝕檢查。
b. 如何測量PVD塗層厚度?
常用方法包括熱分析法、X射線螢光光譜法、輪廓測量法和橫斷面顯微鏡法。最佳方法取決於塗層、基材、幾何形狀和所需精度。
c. 如何檢查PVD塗層附著力?
洛氏壓痕試驗可用於快速分類。漸進式載重刮痕試驗可提供臨界載重數據,並能更詳細地了解塗層失效情況。
d. 目視檢查能否確認PVD塗層的品質?
目視檢查可以檢測出斑點、液滴、剝落、未塗層區域和顏色差異,但其本身無法確認硬度、厚度或黏合力。