


電弧離子鍍(AIP)及其在工具塗層中的應用簡介
電弧離子電鍍(AIP)是最重要的分支之一 物理氣相沉積(PVD) 技術。
以其 高電離率、快速沉積速度和優異的薄膜-基底附著力AIP已成為該領域的基石 用於工具和模具的功能性塗層。
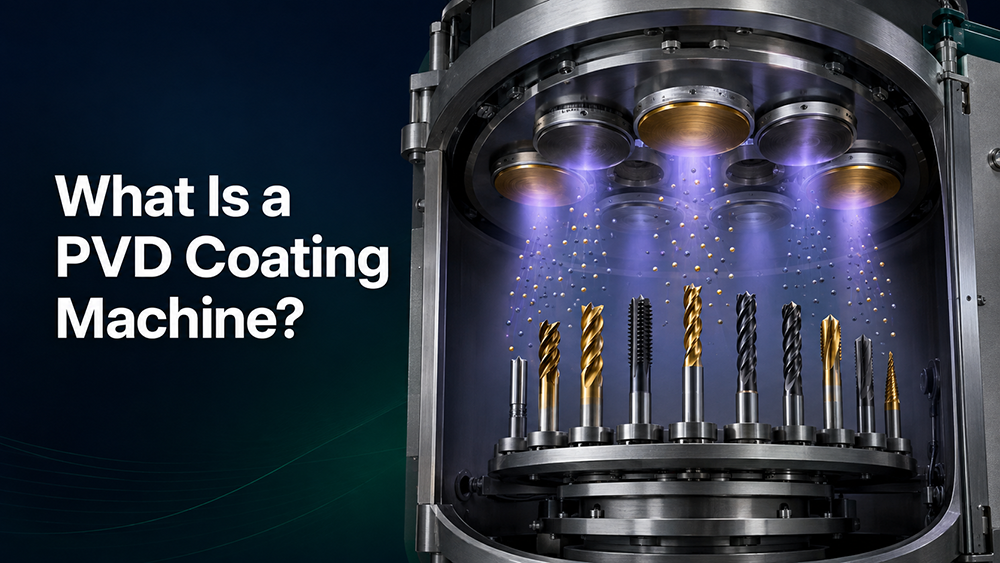
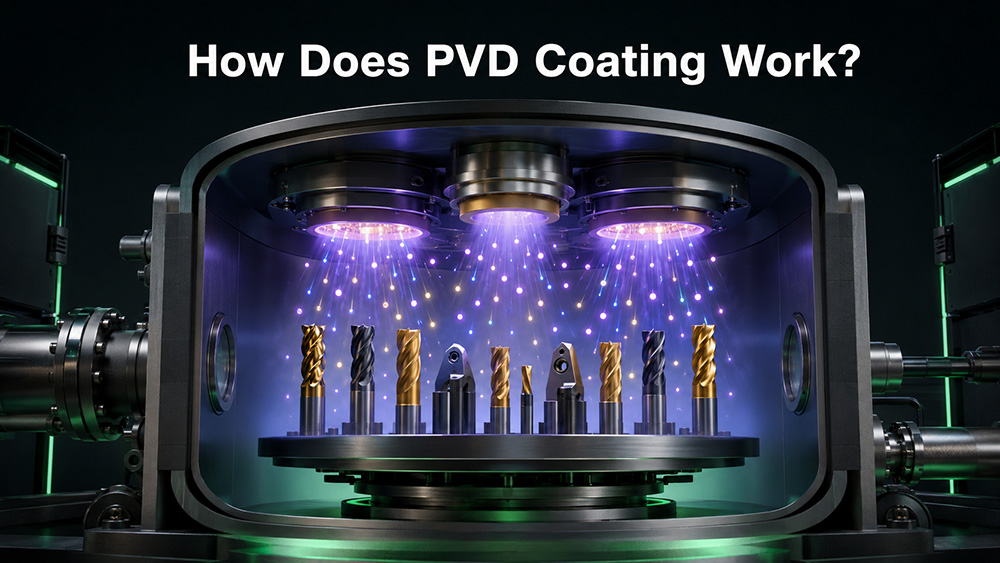
其原理基於 真空電弧放電理論在真空條件下,陰極靶材和陽極之間形成電弧,導致靶材… 蒸發,電離, 和 沉積物作為塗層在負偏壓下於基板上。
1.技術原理及特點

AIP的核心在於 陰極電弧放電過程。
當腔室壓力達到 10⁻³–10⁻¹ Pa施加幾十安培的電流和幾十伏特的電壓,微小的高能量 弧光斑點出現在陰極表面。
這些斑點以每秒數十至數百公尺的速度隨機穿過目標,電流密度高達 10⁶–10⁸ A/cm²導致目標材料局部熔化、蒸發和高度電離。
由此產生的 電漿由金屬離子、原子和電子組成。
AIP最大的優點之一是它的 極高的電離率(60%–90%)遠超過磁控濺鍍。
這使得可以用…塗覆顆粒。 能量介於 10–100 eV 之間襯底偏壓(-30 至 -1000 V)可加速此過程,從而提供 濺鍍清洗效果並形成一個 緻密、附著力良好的塗層。
然而,AIP不可避免地會產生 "液滴"— 從目標材料噴射的微小熔融顆粒 — 會增加表面粗糙度,並可能導致塗層缺陷。
為了解決這個問題, 小弧源和 磁力濾波已經開發出能夠有效分離液滴和等離子體的技術,並大大提高了塗層品質。

2. 製程參數和塗層性能
AIP涉及多個參數,例如 目標電流, 基板偏壓, 工作壓力, 和 沉積溫度。
目標電流影響蒸發速率和等離子體密度。
偏壓決定離子轟擊能量,影響薄膜結構和內部應力。
工作壓力影響等離子體行為和粒子平均自由程。
透過調整這些參數,可以獲得不同的塗層微觀結構:
較低的偏壓(−50 至 −60 V) 柱狀結構,
較高偏壓(-80 至 -200 V) 緻密等軸晶粒結構極為緊湊。
元素摻雜是另一種關鍵的調控方法:
鋁(Al)促進形成 緻密的Al₂O₃增強耐磨性和抗氧化性。
矽(Si)導致 奈米複合塗層(Si₃N₄非晶相包裹晶粒),提高硬度、耐磨性與熱穩定性。
3. 在切削刀具塗層的應用
工具塗層是最成熟、最廣泛的應用 電弧離子電鍍。
它涵蓋三大類:
(1)插入塗層
包括 車削刀片、銑削刀片和切槽刀片針對粗加工、半精加工和精加工操作進行了最佳化——尤其適用於不銹鋼加工。
連續切割和間斷切割需要選擇不同的塗層類型。
代表性塗層包括 華昇奈米科技的SS330和 HMT130過程。
(2)刀柄塗層
包括 立銑刀、鑽頭和絲錐。
- 銑刀:
對於軟鋼 → AN510 Pro(華昇奈米科技)
一般用途 → HLM300
對於硬化鋼 → HDR、HDU
- 演習:
通用 → HPD130
高硬度、高速鑽孔 → HPD124
- 水龍頭:
主要 TiN塗層,應用範圍有限 TiCN以及其他。
(3)異形刀具塗層
包括 滾刀、齒輪成形刀、鋸片和帶鋸工具。
對於這些, 塗層前和塗層後處理(例如,剝離、清潔、噴砂、鈍化)對於確保塗層品質的一致性至關重要。
典型流程: 華昇奈米科技的HAE系列塗層。

4. 科技發展與未來趨勢
AIP技術正在朝著 整合、智慧和混合。
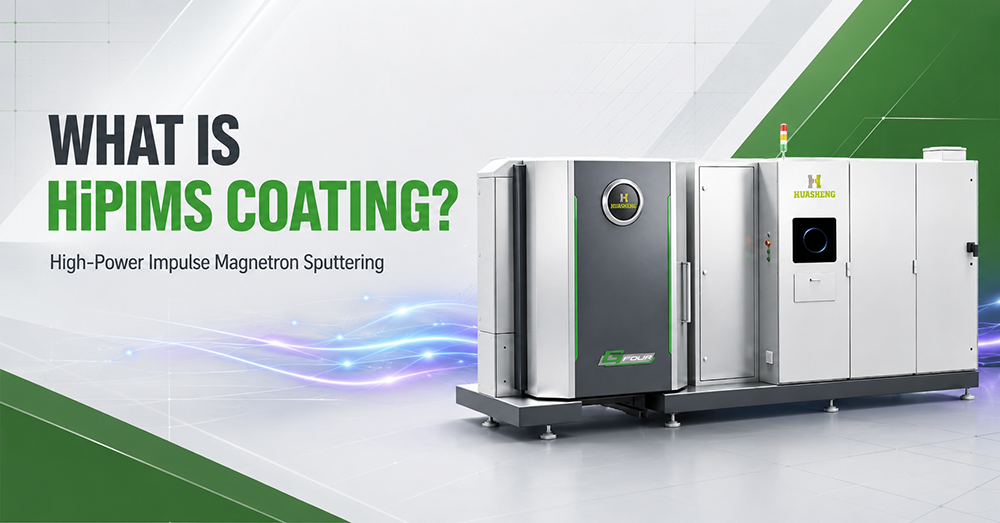
多弧源系統(例如。, Huasheng MD800加, WO1500型電弧鍍膜機) 在複雜工具幾何形狀上實現均勻薄膜沉積。
脈衝偏移技術(例如。, 華昇G4混合動力系統有效降低內部壓力。
電弧+磁控混合鍍膜系統(例如。, 華昇HD500結合高電離度和低液滴生成量,實現優異的表面品質。
同時,新興的 高熵合金塗層和 奈米多層結構正在拓展 AIP 在高端製造業的應用邊界。

結論
一位成熟且多才多藝的人 表面工程技術, 電弧離子電鍍(AIP)繼續發揮著不可取代的作用 提升產品性能和 節省戰略物資。
其持續創新將持續推動進步 高端精密製造。
粵 華生 奈米科技有限公司
https://www.hscoat.com
專家 PVD塗層解決方案, 專攻 電弧離子鍍、混合塗層系統和高性能工具塗層。